Каменный прессовый валик бумагоделательной машины: срок службы
2026-10-21
- Физика износа: почему гранит разрушается раньше времени
- Ключевые факторы, определяющие срок службы каменного валика
- Сравнение с альтернативами: когда камень выигрывает
- Роль производителя и сервисного сопровождения
- Стратегия технического обслуживания для максимизации ресурса
- Экономическое обоснование инвестиций в качественные каменные валики
- Заключение и рекомендации по выбору поставщика
Главное за 30 секунд
- Реальный срок службы: Каменный прессовый валик при соблюдении норм эксплуатации служит от 8 до 12 лет, однако фактический ресурс определяется не временем, а количеством пропусков тоннажа и качеством шлифовки поверхности.
- Критические факторы износа: 70% преждевременных отказов связаны не с дефектами камня, а с ошибками в системе смазки, температурными шоками при пусконаладке и нарушением соосности валов.
- Экономический эффект: Переход на гранитные валики с контролируемой пористостью позволяет снизить линейное давление на мокрое полотно на 15–20%, что напрямую увеличивает межремонтный интервал сукон и снижает энергопотребление привода.
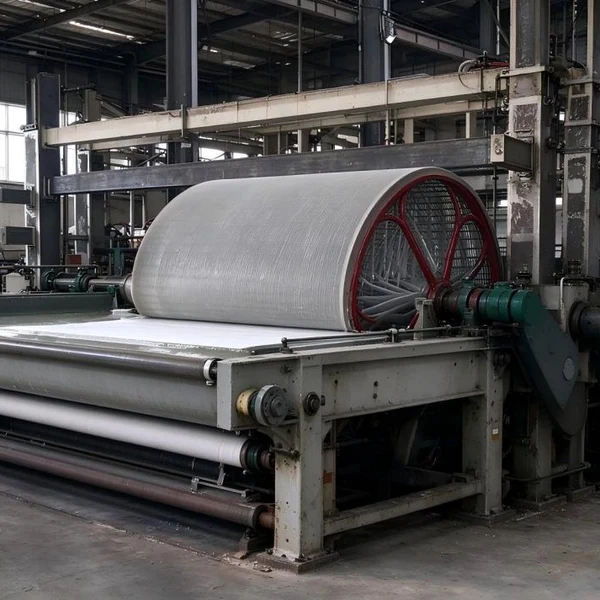
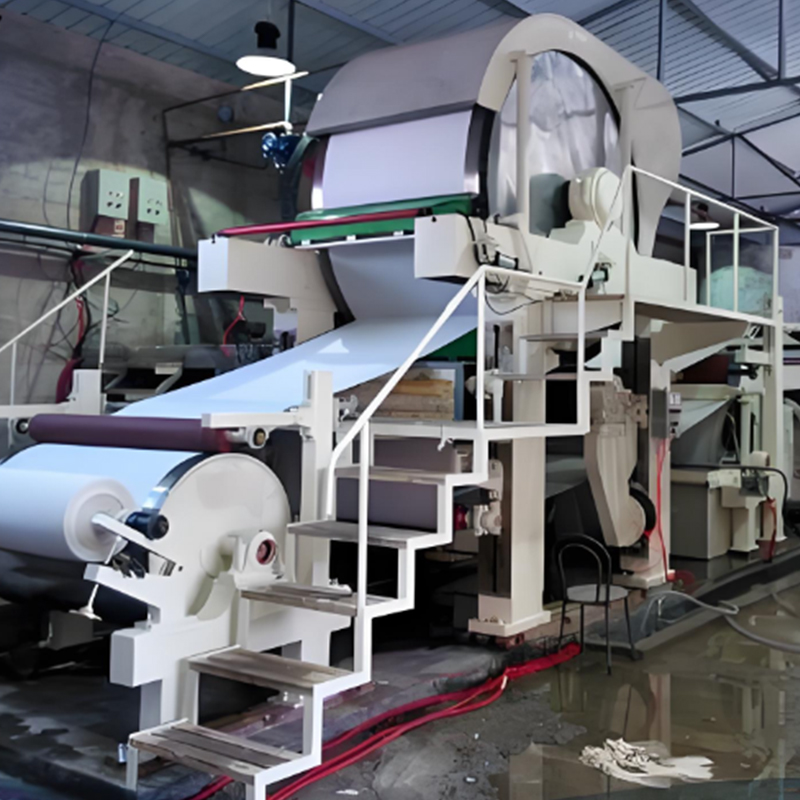
В современной бумажной промышленности, где маржинальность продукции напрямую зависит от скорости машины и процента брака, выбор материалов для прессовой части является стратегическим решением. Каменный (гранитный) прессовый валик долгое время считался «золотым стандартом» для средних и высоких скоростей производства. Однако вопрос каменный прессовый валик бумагоделательной машины: срок службы остается одним из самых обсуждаемых среди главных инженеров и технических директоров целлюлозно-бумажных комбинатов (ЦБК).
Многие закупщики ориентируются только на начальную стоимость компонента, игнорируя совокупную стоимость владения (TCO). Наш тридцатилетний опыт проектирования и модернизации бумагоделательных машин показывает, что правильный подбор гранита, его обработка и условия эксплуатации могут продлить жизнь валика до десятилетия, тогда как ошибки на этапе монтажа сокращают этот срок до 2–3 лет. В этой статье мы разберем технические аспекты, влияющие на долговечность каменных валиков, и покажем, как избежать типичных инженерных ловушек.
Физика износа: почему гранит разрушается раньше времени
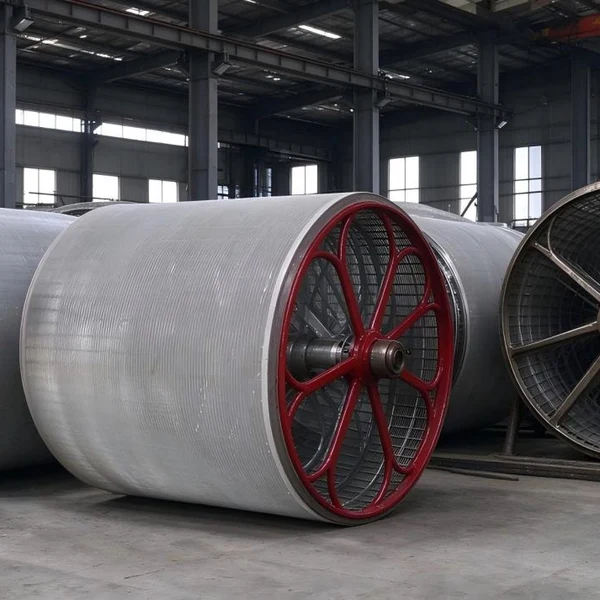
Гранитный валик работает в экстремальных условиях: постоянное циклическое сжатие, воздействие агрессивной химической среды (кислоты, щелочи, отбеливатели) и абразивное трение о мокрое бумажное полотно и прессовые сукна. Понимание механизмов деградации материала — первый шаг к увеличению срока службы.
Абразивный износ и минералогия камня
Не весь гранит одинаков. Для изготовления валиков используется специальный мелкозернистый гранит с высокой плотностью и низким содержанием слюды. Слюда является слабым звеном: она расслаивается под давлением, образуя микрокаверны на поверхности валика. Эти каверны становятся центрами накопления грязи и клеящих веществ, что приводит к локальному перегреву и выкрашиванию камня.
В нашей практике был зафиксирован случай на одном из предприятий по производству упаковочного картона, где замена стандартного гранита на материал с улучшенной структурой зерен позволила увеличить межшлифовочный период с 4 месяцев до 9 месяцев. Это снизило простой машины на 120 часов в год.
Термический шок и микротрещины
Одной из скрытых причин преждевременного выхода из строя является термический удар. При остановке машины или аварийном сбросе давления температура поверхности валика может резко измениться. Гранит, обладая низким коэффициентом теплопроводности, плохо компенсирует такие перепады. В результате на поверхности появляются микротрещины, которые со временем превращаются в сколы.
Инженерная рекомендация: Обязательно внедрите процедуру контролируемого охлаждения валиков при остановке машины. Резкое прекращение подачи охлаждающей воды или пара недопустимо.
Ключевые факторы, определяющие срок службы каменного валика
Отвечая на запрос каменный прессовый валик бумагоделательной машины: срок службы, необходимо учитывать комплекс параметров. Ни один производитель не даст гарантию в годах без оговорок о режиме работы. Мы выделяем четыре критических фактора.
1. Качество обработки поверхности и пористость
Поверхность гранитного валика должна иметь определенную шероховатость для эффективного отвода воды из бумажного полотна. Однако излишняя пористость снижает механическую прочность. Оптимальный баланс достигается алмазной шлифовкой с точностью до 0,01 мм. Если поверхность слишком гладкая, вода не уходит, что ведет к раздавливанию полотна; если слишком грубая — ускоряется износ сукна.
2. Система очистки и гидродинамика
Загрязнение поверхности валика смолами, клеями и наполнителями (каолин, мел) создает неравномерное давление в зоне nip (прессового зазора). Это приводит к локальным перенапряжениям в теле валика. Эффективность дюз высокого давления и скребковых ножей напрямую влияет на долговечность камня. Засоренные форсунки — гарантия появления «полос» износа.
3. Линейное давление и нагрузка на подшипники
Превышение расчетного линейного давления (N/mm) даже на 10% экспоненциально увеличивает усталостные нагрузки на цапфы и тело валика. Современные системы загрузки должны обеспечивать равномерное распределение давления по всей длине валика. Перекосы ведут к одностороннему износу, который невозможно компенсировать шлифовкой без значительной потери диаметра.
4. Химическая стойкость среды
Хотя гранит инертен ко многим реагентам, связующие материалы и герметики, используемые при сборке валика (заделка торцов, крепление цапф), могут быть уязвимы. Использование агрессивных кислот для очистки машины без нейтрализации разрушает периферийные элементы конструкции, что ведет к разбалансировке всего узла.
| Параметр воздействия | Влияние на срок службы | Рекомендуемое значение / Действие |
|---|---|---|
| Линейное давление | Высокое давление ускоряет усталостное разрушение структуры камня. | Не превышать 120–150 Н/мм для стандартных марок гранита. |
| Шероховатость поверхности (Ra) | Слишком низкая Ra ведет к проскальзыванию, высокая — к абразивному износу сукна. | Поддерживать Ra в диапазоне 1.5–3.5 мкм (зависит от сорта бумаги). |
| Температурный градиент | Резкие перепады вызывают микротрещины. | Скорость изменения температуры не более 2°C в минуту. |
| Частота шлифовки | Каждая шлифовка уменьшает диаметр и снимает напряженный слой. | Шлифовать только при наличии дефектов, не чаще 1 раза в 6–9 месяцев. |
Сравнение с альтернативами: когда камень выигрывает
В последние годы на рынке активно продвигаются полимерные и композитные валики. Они легче и дешевле в производстве. Однако для задач, где критична стабильность геометрии и теплоотвод, гранит остается непревзойденным. Полимеры подвержены термической деформации при высоких скоростях машины (более 400–500 м/мин), что приводит к нарушению профиля листа.
Каменный валик обеспечивает лучшую теплопередачу, что важно для сушки полотна в прессовой части. Его жесткость позволяет работать с высокими линейными нагрузками без эффекта «бочкообразования», характерного для стальных валов с резиновым покрытием при длительной эксплуатации.
Роль производителя и сервисного сопровождения
Долговечность оборудования закладывается не только на этапе эксплуатации, но и на стадии проектирования и изготовления. Здесь ключевую роль играет компетенция производителя. Как пример надежного партнерства можно привести опыт ООО «Циньян Аньшунь Машиностроение». Компания, действующая на рынке более тридцати лет, интегрировала принципы технологической самостоятельности в каждый этап создания бумагоделательных машин.
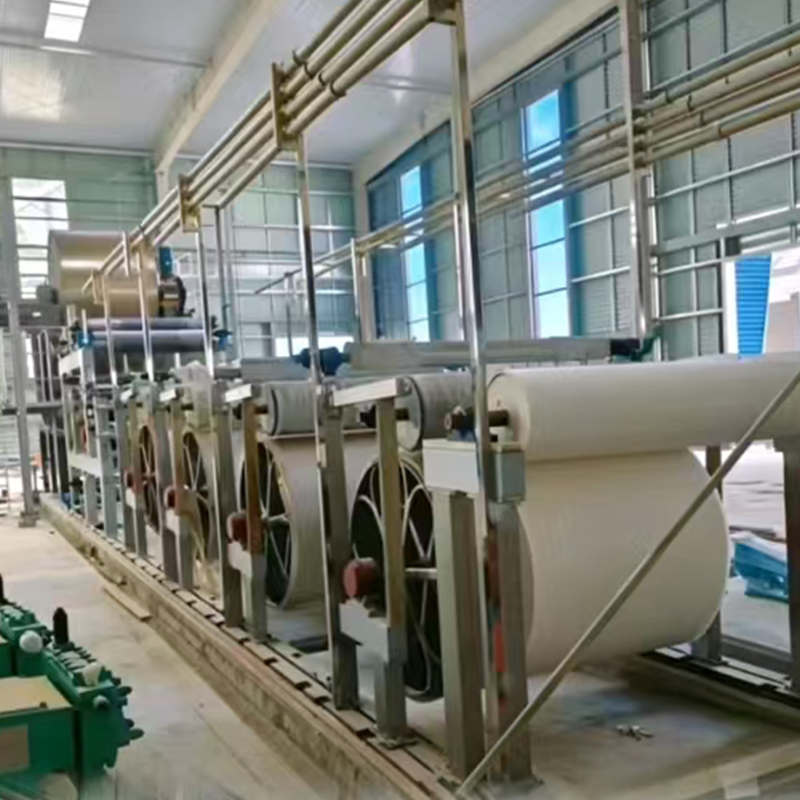
Производственная база предприятия, оснащенная крупными обрабатывающими центрами с ЧПУ, позволяет достигать идеальной геометрии каменных валиков. Важно понимать, что гранит — хрупкий материал, и его обработка требует специфических режимов резания и шлифовки. Многоступенчатый контроль качества, включающий входной контроль сырья (выбор гранитных блоков без скрытых трещин) и окончательные функциональные испытания, гарантирует, что каждый валик соответствует жестким допускам.
Особенностью подхода «Циньян Аньшунь Машиностроение» является адаптация решений под локальные требования. Штаб-квартира и производственные мощности, ориентированные на взаимодействие с рынками России, Центральной Азии и других регионов, позволяют оперативно реагировать на специфические запросы клиентов. Например, при производстве машин для переработки вторичного сырья (макулатуры), где абразивный износ повышен, компания предлагает усиленные версии каменных валиков с особой обработкой поверхности, что подтверждено успешной работой оборудования на предприятиях по производству крафт-бумаги и картона для гофрирования.
Частая ошибка при закупке
Многие покупатели заказывают валики отдельно от основной машины у сторонних поставщиков, не согласуя чертежи сопряжения с производителем БДМ. Это приводит к несовпадению радиусов бандажа и тела валика, вызывая вибрацию. Важно: Заказывайте каменные валики в составе комплексного решения или строго по спецификации OEM-производителя вашей бумагоделательной машины.
Стратегия технического обслуживания для максимизации ресурса
Чтобы реализовать заложенный производителем потенциал срока службы, необходимо внедрить регламент профилактического обслуживания. Реактивный ремонт («работаем до поломки») в случае с гранитными валиками неприемлем, так как выход из строя одного валика часто тянет за собой повреждение соседних узлов и сукон.
- Ежесменный визуальный контроль. Оператор должен проверять поверхность валика на наличие сколов, пятен смолы или неравномерного износа. Использование стробоскопических ламп помогает выявить микротрещины на ранних стадиях.
- Контроль системы смазки и охлаждения. Регулярная проверка сопел душа высокого давления. Давление воды должно соответствовать паспортным данным (обычно 20–40 бар). Забитые соплы приводят к локальному перегреву камня.
- Периодическая шлифовка. Не ждите появления глубоких дефектов. Плановая легкая шлифовка (снятие 0.5–1.0 мм) каждые 6 месяцев восстанавливает геометрию и удаляет поверхностный загрязненный слой. Это дешевле, чем экстренная глубокая шлифовка или замена валика.
- Мониторинг вибрации. Установка датчиков вибрации на подшипниковых узлах позволяет отслеживать дисбаланс валика. Рост вибрации выше 4.5 мм/с свидетельствует о нарушении геометрии или проблемах с фундаментом.
- Консервация при длительных простоях. Если машина останавливается более чем на 48 часов, поверхность гранитного валика должна быть очищена, высушена и покрыта защитным составом, предотвращающим окисление металлических элементов конструкции и проникновение влаги в микротрещины камня.
Экономическое обоснование инвестиций в качественные каменные валики
Расчет срока окупаемости качественных каменных валиков строится на снижении эксплуатационных расходов. Давайте рассмотрим гипотетический ЦБК мощностью 50 000 тонн бумаги в год.
Использование некачественного гранита приводит к необходимости замены валика каждые 3 года и частым простоям на шлифовку (каждые 2 месяца). Качественный валик от проверенного производителя служит 10–12 лет с шлифовкой раз в 8–9 месяцев.
- Экономия на запчастях: Стоимость одного каменного валика диаметром 800 мм составляет значительную сумму. Замена трех валиков за 10 лет вместо одного дает прямую экономию.
- Снижение расхода сукон: Ровная поверхность качественного гранита изнашивает прессовые сукна на 15–20% медленнее. Учитывая стоимость современных синтетических сукон, это экономия в десятки тысяч долларов ежегодно.
- Увеличение выпуска: Меньше простоев на ремонты означает больше часов полезной работы машины. Даже 1% увеличения времени работы машины приносит миллионные прибыли.
Заключение и рекомендации по выбору поставщика
Вопрос каменный прессовый валик бумагоделательной машины: срок службы не имеет однозначного ответа в виде одной цифры. Это переменная величина, зависящая от качества исходного материала, точности изготовления, условий эксплуатации и культуры обслуживания. Однако практика показывает, что инвестиции в высококачественные гранитные валики от производителей с полной вертикальной интеграцией, таких как ООО «Циньян Аньшунь Машиностроение», окупаются за счет снижения частоты ремонтов и повышения качества выпускаемой бумаги.
Компания предлагает не просто поставку оборудования, а полное технологическое партнерство: от предпроектного анализа и подбора оптимальной марки гранита до шеф-монтажа и обучения персонала. Глобальная сервисная сеть и наличие складов запасных частей обеспечивают поддержку на всех этапах жизненного цикла оборудования.
Не рискуйте стабильностью вашего производства. Правильный выбор прессового валика — это фундамент эффективности вашей бумагоделательной машины.
Готовы оптимизировать затраты на обслуживание прессовой части?
Запросите коммерческое предложение и технический паспорт на каменные прессовые валики, адаптированные под вашу специфику производства. Наши инженеры помогут рассчитать ожидаемый срок службы с учетом ваших рабочих параметров.