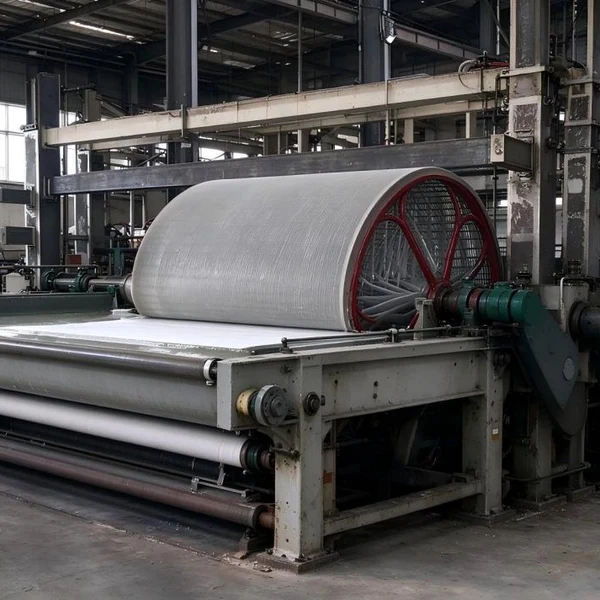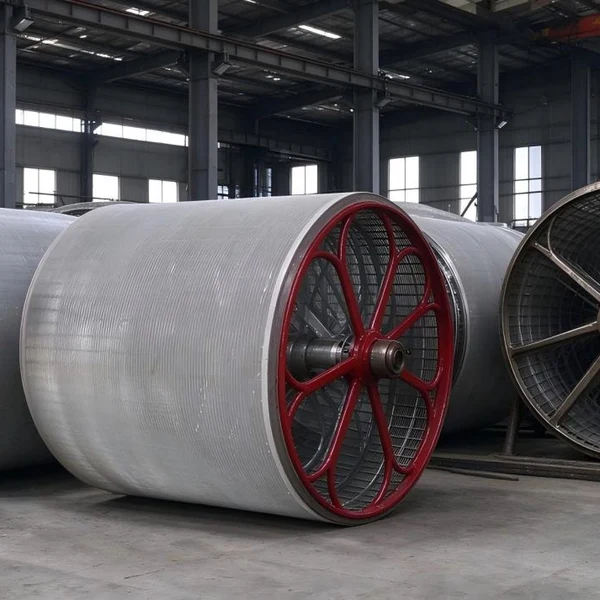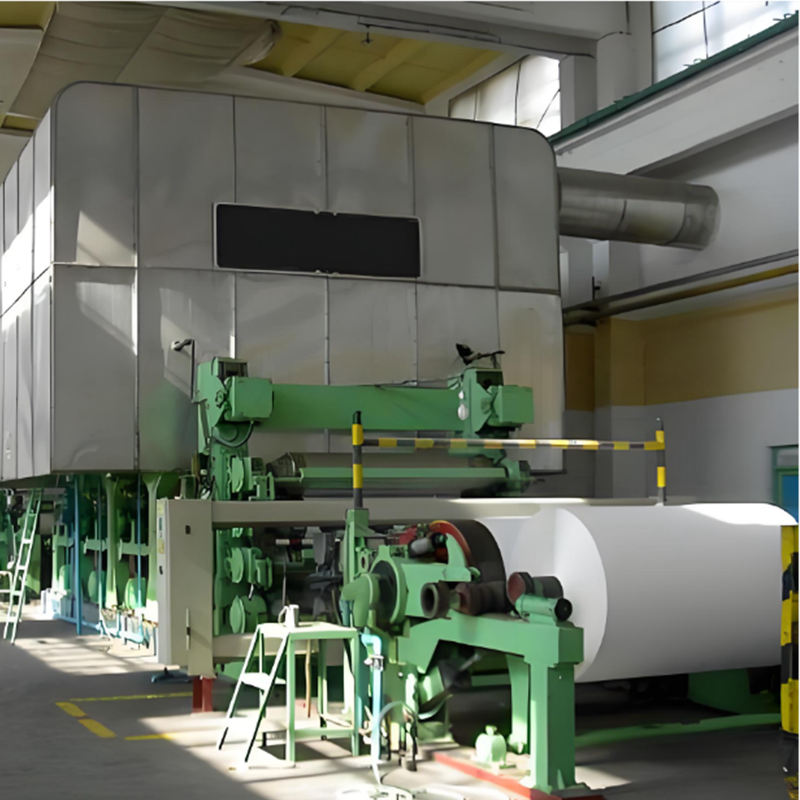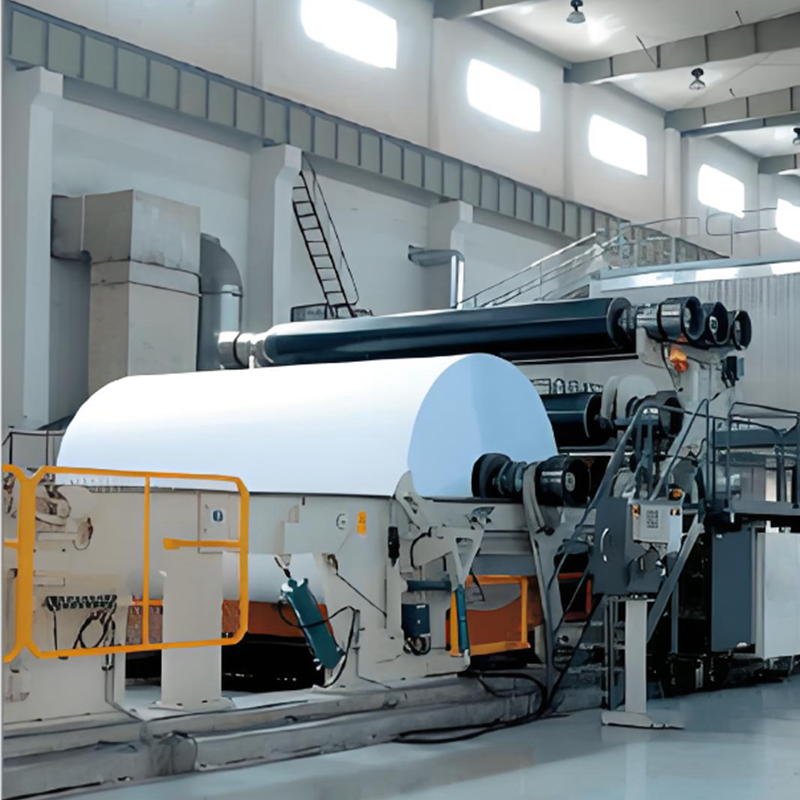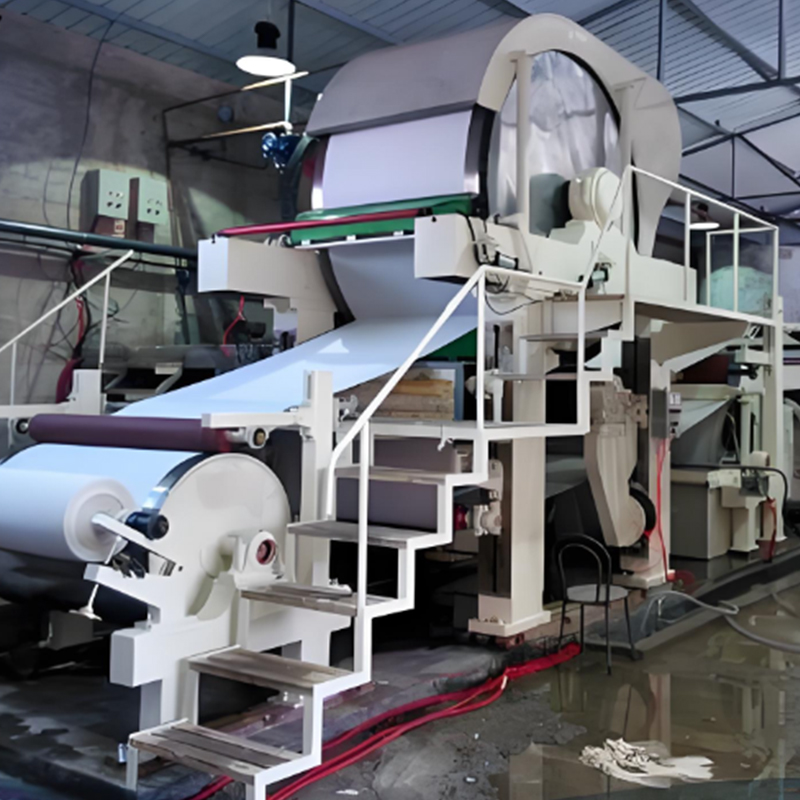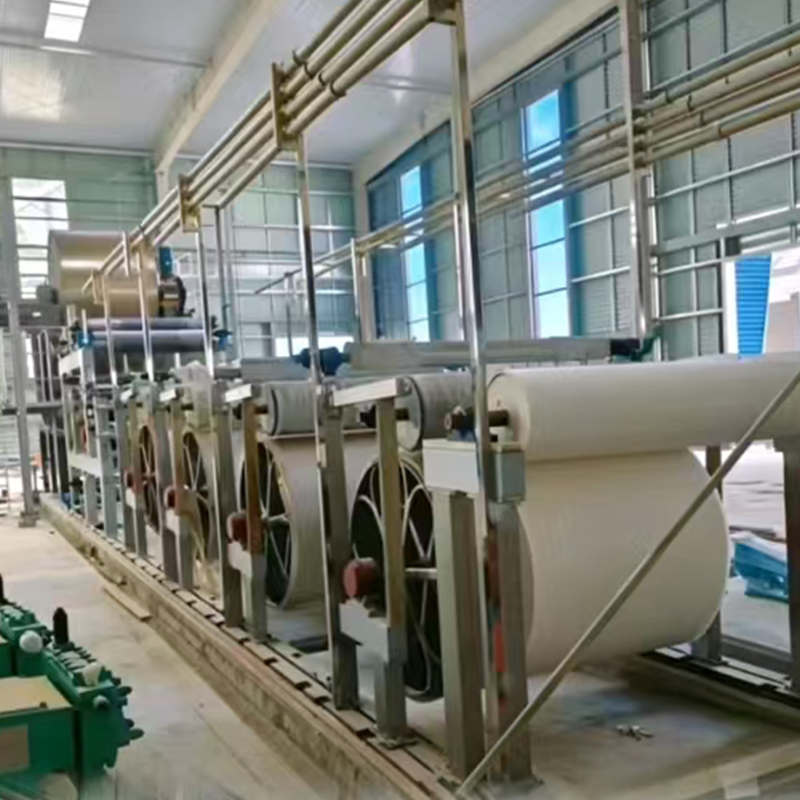
Бумагоделательная машина для производства бумаги для печати с каландром
2026-10-12
Ключевые технические параметры и влияние каландра на качество печатной бумаги
Главное за 30 секунд:
- Роль каландра: Суперкаландр или мягкий ниппельный каландр определяют гладкость поверхности (не менее 45–60 секунд по Бекку) и лоск, критичные для офсетной и глубокой печати.
- Энергоэффективность: Современные машины с закрытыми капюшонами и рекуперацией тепла снижают удельный расход пара на 15–18% по сравнению с устаревшими аналогами.
- Надежность поставщика: ООО «Циньян Аньшунь Машиностроение» обеспечивает полный цикл от проектирования до пусконаладки, гарантируя соответствие оборудования стандартам ТР ТС и ГОСТ.
Производство высококачественной бумаги для печати — это не просто процесс формования полотна из целлюлозной суспензии. Это сложный физико-химический баланс, где финальные свойства продукта определяются на этапе финишной обработки. Бумагоделательная машина для производства бумаги для печати с каландром представляет собой интегрированный комплекс, в котором секция каландрирования играет роль ключевого модуля, отвечающего за топографию поверхности листа.
В индустрии печатных материалов, будь то газетная бумага, мелованная основа или писчая бумага высшего сорта, требования к равномерности толщины и гладкости экстремально высоки. Неровности поверхности приводят к дефектам печати: пробелам, неравномерному распределению краски и снижению четкости изображения. Именно поэтому выбор конфигурации каландра (жесткий, мягкий, суперкаландр) является первичным решением при проектировании линии.
Наша инженерная практика показывает, что многие закупщики совершают ошибку, фокусируясь исключительно на скорости машины (м/мин), игнорируя линейное давление в валках каландра. Для офсетной бумаги оптимальное линейное давление составляет 80–120 кН/м, тогда как для глянцевых видов печати этот показатель может достигать 150 кН/м и выше. Отсутствие точной регулировки давления ведет либо к недостаточному лоску, либо к чрезмерному уплотнению структуры, что снижает непрозрачность (opacity) листа.
При выборе оборудования необходимо сразу запрашивать данные по удельному энергопотреблению на тонну готовой продукции. Эффективная машина должна демонстрировать расход тепловой энергии не более 2,8–3,2 ГДж/тонну для средних скоростей (до 600 м/мин). Если поставщик не может предоставить эти расчеты, риск перерасхода эксплуатационных бюджетов возрастает на 25–30% ежегодно.
Технология формирования полотна и обезвоживание
Процесс начинается с узла подготовки массы, где сырье (макулатура, древесная щепа или их смесь) проходит через гидроразбиватели и рафинеры высокой концентрации. Качество фибрилляции волокон напрямую влияет на прочность будущего листа. Однако даже идеально подготовленная масса требует грамотного обезвоживания на сеточной части.
Современные вакуумные обезвоживающие элементы позволяют удалять до 95% воды еще до поступления полотна в прессовую часть. Использование формовочных сеток с улучшенной дренажной способностью снижает нагрузку на сушильную часть. Здесь важно отметить роль вибрационных плоских сит и сортировочных плит, которые очищают массу от посторонних включений. Наличие песка или металлических частиц на этом этапе может привести к повреждению дорогостоящих обтяжек валков каландра на финальной стадии.
Инженеры ООО «Циньян Аньшунь Машиностроение» при проектировании узлов обезвоживания учитывают тип сырья. Например, при использовании вторичного волокна требуется более интенсивная промывка и флотация, чтобы удалить типографскую краску и клеи. Игнорирование этого нюанса приводит к появлению «крапинок» на готовой бумаге, что является браком для полиграфической отрасли.
Прессовая часть и предварительное уплотнение
Перед попаданием в сушильную часть бумажное полотно проходит через прессовые валки. Задача этой секции — механическое удаление влаги и начало процесса уплотнения структуры. Применение современных войлочных полотен с многослойной структурой позволяет достичь сухости полотна на уровне 42–45% перед сушилкой.
Каждый процент влажности, снятый механически в прессовой части, экономит значительное количество пара в сушильной части. Экономическое правило бумажного производства гласит: удаление 1 кг воды механически в 4–5 раз дешевле, чем термическим испарением. Поэтому конфигурация прессовой части (например, использование расширенной зоны ниппеля) критически важна для общей рентабельности линии.
Конструкция и типы каландров для печатной бумаги
Каландр — это сердце финишной отделки. В контексте производства бумаги для печати мы рассматриваем два основных типа устройств, которые интегрируются в конец бумагоделательной машины (БДМ): жесткие кalandры и мягкие (ниппельные) кalandры.
Жесткий каландр состоит из набора чугунных валков, работающих под высоким давлением. Он обеспечивает высокую гладкость и глянец, но имеет существенный недостаток: он может значительно снижать толщину бумаги (калибр) и её пористость. Для некоторых видов упаковки это приемлемо, но для офсетной печати потеря пористости ухудшает впитываемость краски.
Мягкий ниппельный каландр использует один нагреваемый металлический вал и один эластичный вал (обычно с полимерным покрытием). Полимерный вал деформируется под давлением, создавая более широкую зону контакта (ниппель) при меньшем удельном давлении. Это позволяет получить превосходную гладкость поверхности без критического снижения толщины листа и его bulk-свойств (объемности).
| Параметр | Жесткий каландр | Мягкий (ниппельный) каландр |
|---|---|---|
| Гладкость (по Бекку) | Высокая (40–80 сек) | Очень высокая (60–120 сек) |
| Влияние на толщину | Значительное снижение (до 20%) | Минимальное снижение (3–7%) |
| Риск маркировки валков | Высокий при наличии включений | Низкий (эластичное покрытие компенсирует) |
| Энергопотребление привода | Среднее | Ниже за счет меньшего трения |
| Применение | Газетная бумага, картон | Офсетная, мелованная, писчая бумага |
Выбор между этими технологиями зависит от конечного продукта. Для производства газетной бумаги часто достаточно традиционного жесткого каландра или даже каландра внутри сушильной части (machine calender). Однако для премиальной офисной бумаги или журнальной продукции необходим отдельный мягкий каландр.
В нашей практике был зафиксирован случай, когда клиент настаивал на установке жесткого каландра для производства высокобелой офсетной бумаги с целью экономии капитальных затрат. В результате эксплуатации выяснилось, что для достижения требуемой гладкости приходилось снижать скорость машины на 15%, а брак по причине «маркировки» (отпечатков дефектов на валках) достигал 4,5%. Замена на ниппельный каландр решила проблему, увеличив выход годной продукции до 98,5%. Этот пример подчеркивает важность технического аудита перед покупкой.
Компания ООО «Циньян Аньшунь Машиностроение» предлагает решения, адаптированные под конкретные задачи. Благодаря собственному производству и тридцатилетнему опыту, мы можем комплектовать машины как стандартными, так и специализированными каландрами, обеспечивая точную настройку температурного профиля валков. Контроль температуры поверхности валка с точностью до ±1°C является обязательным условием для стабильного качества лоска.
Автоматизация и системы контроля качества (QCS)
Современная бумагоделательная машина для производства бумаги для печати с каландром немыслима без продвинутой системы автоматизированного управления. Ручная регулировка зазоров в валках и подачи пара ушла в прошлое. Сегодня стандартом является использование QCS (Quality Control System) — системы контроля качества, которая в реальном времени сканирует полотно.
Ключевые функции автоматизации:
- Профилирование толщины и влажности: Сканирующие рамки устанавливают микронные отклонения по ширине полотна (кросс-профиль). Автоматика корректирует натяжение сукон и давление в зонах ниппеля каландра.
- Контроль гладкости и глянца: Оптические датчики оценивают топографию поверхности. При отклонении параметров система автоматически регулирует нагрузку на гидравлические цилиндры каландра.
- Управление натяжением полотна: Стабильное натяжение критично для предотвращения обрывов, особенно на высоких скоростях (свыше 800 м/мин). Частотные преобразователи на приводах секций синхронизируют скорость с точностью до 0,1%.
Отсутствие интеграции QCS приводит к тому, что оператор узнает о браке только после намотки рулона, когда уже произведены десятки тонн некондиционной продукции. Внедрение замкнутого контура управления позволяет сократить разброс параметров по длине рулона до минимума.
Важно также учитывать совместимость программного обеспечения с локальными стандартами. Оборудование, поставляемое ООО «Циньян Аньшунь Машиностроение», сертифицировано по нормам ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 004/2011 «О безопасности низковольтного оборудования». Интерфейсы систем управления локализованы и адаптированы под требования российских предприятий, что упрощает обучение персонала и техническое обслуживание.
Энергосберегающие технологии в сушильной части
Сушильная часть потребляет до 60% всей тепловой энергии машины. Интеграция каландра в общую энергетическую схему позволяет использовать вторичное тепло. Современные капюшоны сушильной части оснащены системами рекуперации тепла из влажного воздуха, который затем используется для подогрева воздуха, подаваемого в зону каландрирования или для отопления производственных помещений.
Мы рекомендуем заказчикам обращать внимание на изоляцию трубопроводов и самих валков. Потери тепла через неизолированные поверхности могут составлять до 12% от общего баланса. Использование материалов с коэффициентом теплопроводности не более 0,04 Вт/(м·К) для изоляции является обязательным требованием для энергоэффективных линий.
Критерии выбора поставщика и оценка рисков
Закупка капиталоемкого оборудования, такого как бумагоделательная машина, сопряжена с высокими финансовыми рисками. Ошибка в выборе поставщика может привести к затягиванию сроков ввода в эксплуатацию, превышению бюджета и невозможности выхода на проектные характеристики.
При оценке потенциальных партнеров B2B-закупщики должны проверять следующие аспекты:
- Инженерный компетенс и опыт: Наличие реализованных проектов в сегменте печатной бумаги. Попросите референс-лист и, если возможно, свяжитесь с действующими клиентами. ООО «Циньян Аньшунь Машиностроение» имеет портфолио проектов в более чем 30 регионах мира, включая Россию и страны СНГ, что подтверждает способность компании работать в сложных климатических и логистических условиях.
- Производственная база: Возможность изготовить крупногабаритные узлы (валки, станины) самостоятельно. Наличие парка станков с ЧПУ гарантирует точность геометрии деталей. Самостоятельное производство позволяет контролировать сроки и качество на каждом этапе, от входного контроля металла до финальной сборки.
- Сервисная поддержка и наличие запчастей: Гарантия на оборудование должна быть подкреплена реальной возможностью быстрого реагирования. Глобальная сервисная сеть и склад запасных частей (сукна, сетки, уплотнения) критичны для минимизации простоев. Мы обеспечиваем шеф-монтаж и пусконаладку силами собственных инженеров, что исключает проблему «размытой ответственности» между поставщиком оборудования и монтажной бригадой.
- Соответствие стандартам: Наличие сертификатов EAC, ISO 9001. Это не просто формальность, а гарантия того, что оборудование безопасно, а документация позволит беспрепятственно пройти таможенную очистку и легально эксплуатировать линию в РФ.
Частая ошибка при импорте оборудования — недооценка логистических сложностей и таможенных процедур. Работая с компанией, имеющей представительство и опыт работы в России, вы получаете партнера, который берет на себя решение вопросов с адаптацией документации под местные нормы и оптимизацией логистических маршрутов.
Техническое обслуживание и долгосрочная эксплуатация
Даже самая совершенная машина требует регулярного обслуживания. Каландр, как высокоточный узел, нуждается в периодической шлифовке валков и замене эластичных покрытий. Регламент обслуживания должен быть четко определен производителем.
Мы предоставляем нашим клиентам подробные руководства по эксплуатации на русском языке, включающие карты смазки, графики замены изношенных частей и алгоритмы диагностики неисправностей. Обучение местного персонала проводится непосредственно на площадке заказчика во время пусконаладочных работ. Это обеспечивает передачу экспертизы и самостоятельность вашей команды в повседневной эксплуатации.
Важно помнить, что срок службы бумагоделательной машины составляет 20–25 лет и более. Поэтому начальные инвестиции должны оцениваться через призму совокупной стоимости владения (TCO). Более дешевое оборудование часто требует повышенных затрат на ремонт, энергоносители и брак, что в горизонте 5 лет делает его значительно дороже качественного решения от надежного производителя.
Заключение и следующий шаг
Выбор бумагоделательной машины для производства бумаги для печати с каландром — это стратегическое решение, определяющее конкурентоспособность вашего продукта на рынке. Ключ к успеху лежит в балансе между технологической оснащенностью (тип каландра, автоматизация), энергоэффективностью и надежностью поставщика.
ООО «Циньян Аньшунь Машиностроение» готово предложить вам не просто оборудование, а комплексное технологическое партнерство. Наши решения базируются на тридцатилетнем опыте, современном производстве и глубоком понимании специфики российского и международного рынков. Мы гарантируем, что каждая деталь, от рафинера до финишного каландра, будет работать на повышение качества вашей бумаги и снижение ваших издержек.
Не позволяйте неточностям в проектировании снижать вашу маржинальность. Получите профессиональный аудит ваших требований и индивидуальное коммерческое предложение.
Запросите коммерческое предложение и технический паспорт оборудования прямо сейчас.
Свяжитесь с нашими инженерами для обсуждения вашего проекта и получения расчета окупаемости инвестиций.