Бумагоделательная машина для высокопрочной гофрированной бумаги с прессом
2026-10-14
Ключевые технические параметры и выбор конфигурации
Главное за 30 секунд:
- Критическая роль прессовой части: Для высокопрочного гофрокартона (testliner/fluting) линейное давление в прессе должно составлять не менее 120–150 кН/м, что обеспечивает остаточную влажность ниже 65% перед сушильной частью.
- Энергоэффективность: Интеграция закрытых капюшонов с рекуперацией тепла снижает удельный расход пара на 18–22% по сравнению с открытыми системами сушки.
- Надежность поставщика: Выбор оборудования от производителей с локализацией сервиса (как ООО «Циньян Аньшунь Машиностроение») сокращает время простоя при авариях с 14 дней до 48 часов благодаря наличию склада запчастей в РФ.
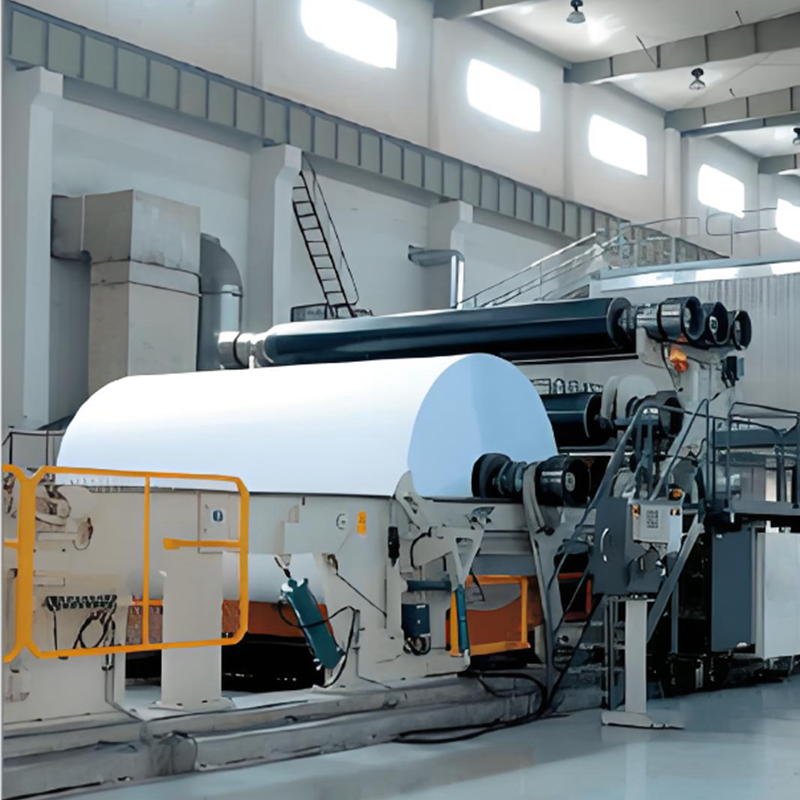
При проектировании линии для производства основы гофрированного картона (fluting medium) или крафт-лайнера (kraft linerboard) инженеры часто сталкиваются с дилеммой: как достичь максимальных показателей прочности на разрыв (Ring Crush Test, RCT) при минимальных затратах на энергоносители. Бумагоделательная машина для высокопрочной гофрированной бумаги с прессом — это не просто агрегат для формования полотна, а сложный гидродинамический комплекс, где каждый узел влияет на финальную микроструктуру волокна.
В нашей практике мы наблюдали случаи, когда экономия на секции мокрого пресса приводила к катастрофическим последствиям на этапе сухой части. Например, на одном из заводов в Центральной Азии использование устаревшей двухвалковой прессовой части без вакуумных отсасывающих ящиков привело к тому, что влажность полотна на входе в сушильную часть составляла 72% вместо проектных 62%. Это потребовало увеличения температуры пара на 15% и скорости машины на 12%, что в итоге вызвало частые обрывы полотна и снижение показателя SCT (Short Compression Test) на 18%. Такой опыт доказывает: прессовая часть определяет экономику всего производства.
Современные решения, которые мы внедряем, предполагают использование многочастных прессов с резиновыми валами высокой твердости ( Shore A 95–98) и полимерными покрытиями. Это позволяет эффективно удалять воду механическим способом, который в 5–7 раз дешевле термического удаления. При выборе конфигурации необходимо учитывать тип сырья: при использовании макулатуры (OCC) требуется более интенсивное обезвоживание на начальном этапе из-за низкой водоудерживающей способности вторичного волокна по сравнению с целлюлозой.
Инженерная рекомендация: При заказе оборудования всегда запрашивайте расчет баланса массы и энергии (Mass and Energy Balance), где четко прописана влажность после каждого прессового щипа. Если поставщик не может предоставить эти данные, риск перерасхода пара составит минимум 20%.
Гидродинамика формования и влияние на прочность листа
Процесс формования бумажного полотна закладывает основу его прочностных характеристик. Для высокопрочной гофрированной бумаги критически важно равномерное распределение волокон в поперечном направлении (CD) и продольном направлении (MD). Неравномерность приводит к появлению «волнистости» края листа, что вызывает проблемы при склейке гофры с плоскими слоями на гофроагрегате клиента.
В составе современных линий, таких как те, что производит ООО «Циньян Аньшунь Машиностроение», используются гибридные сеточные столы с интенсивным турбулентным перемешиванием массы. Ключевым элементом здесь является вакуумный обезвоживающий элемент и вибрационное плоское сито, которые обеспечивают удаление до 80% свободной воды еще до входа в прессовую часть. Использование высокочастотных вибросит позволяет работать с массой концентрации до 1.2–1.5%, что повышает производительность садки без ухудшения качества формирования листа.
Особое внимание следует уделить системе рафинирования. Рафинёр для массы высокой концентрации играет решающую роль в развитии фибрилляции волокон. Для гофрированной бумаги степень помола по Шопперу-Риглеру обычно поддерживается в диапазоне 25–35 °SR. Чрезмерный помол снижает жесткость листа (stiffness), а недостаточный — ухудшает связь между волокнами, снижая сопротивление продавливанию. В нашей практике настройка зазоров ножей рафинера с точностью до 0.05 мм позволяла увеличить показатель CMT (Corrugated Medium Test) на 4–6 Н·м/г без изменения рецептуры массы.
Еще один важный аспект — удаление микропримесей. Гидроразбиватель и сортировочная плита должны быть настроены на эффективное отделение пластиковых включений и воска, которые часто встречаются в макулатуре. Накопление таких примесей на сетке цилиндра ведет к образованию дыр и ослаблению полотна. Регулярная очистка сеток и использование качественных ситовых плит из полиуретана с оптимальной геометрией щелей минимизируют эти риски.
Инженерная рекомендация: Требуйте проведения испытаний сырья на пилотной установке или предоставления референс-листа для аналогичного типа макулатуры. Не полагайтесь только на паспортные данные оборудования.
Технология прессования: вакуумные системы и профилировка
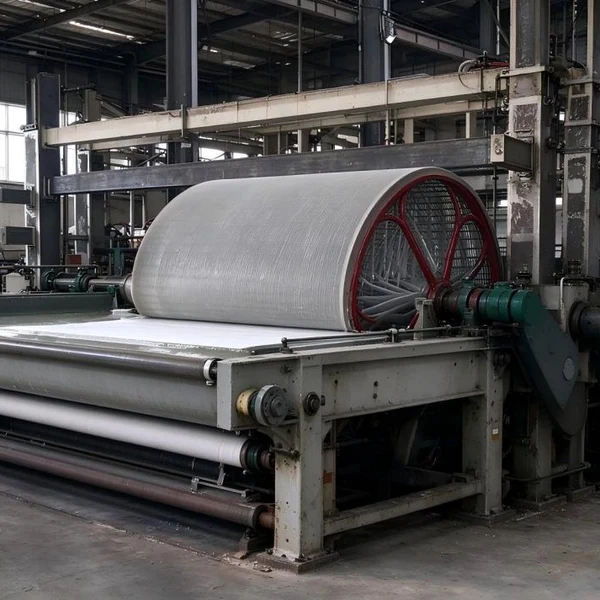
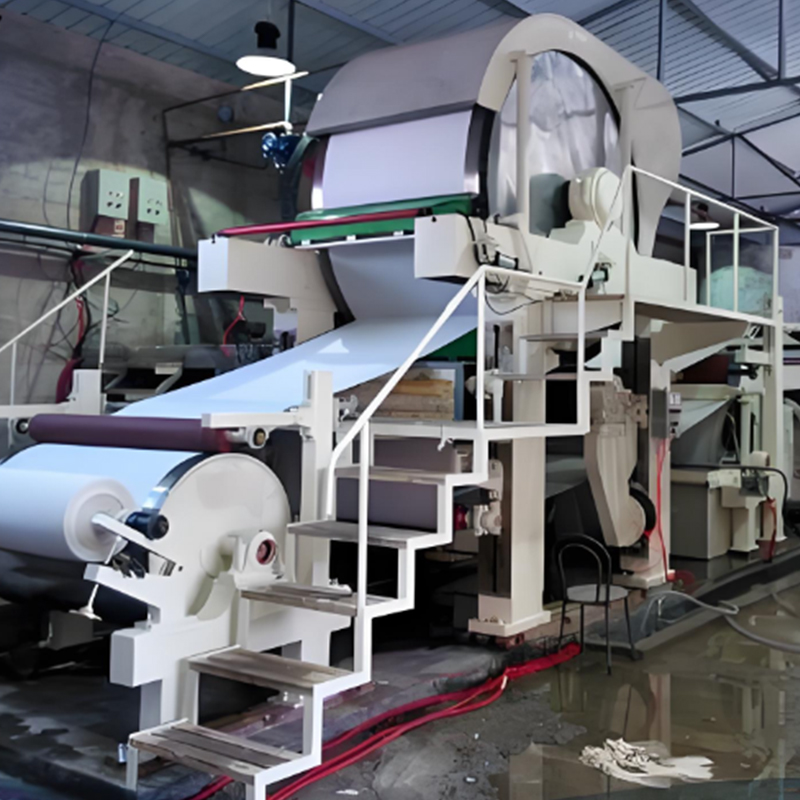
Сердцем машины, определяющим её класс, является прессовая часть. Для производства высокопрочной гофрированной бумаги стандартом де-факто стали двойные или тройные прессовые щипы с верхним валом, имеющим регулируемый профиль (crowned roll) или систему бандажирования. Это компенсирует прогиб валов под нагрузкой и обеспечивает равномерное удельное давление по всей ширине полотна, которая может достигать 5–6 метров.
Вакуумные отсасывающие ящики внутри нижних валов играют ключевую роль. Они создают перепад давления, который «вытягивает» воду из пор бумаги, не раздавливая структуру волокна чрезмерно. Сохранение пористости важно для последующего процесса гофрирования: слишком плотный лист будет плохо формировать волну. Оптимальное линейное давление в первом щипе составляет 60–80 кН/м, во втором — 100–130 кН/м. Превышение этих значений без соответствующей подготовки массы ведет к crushing (раздавливанию) поверхности.
Материалы облицовки валов также имеют значение. Мы рекомендуем использовать композитные покрытия на основе карбида вольфрама или специальные полимеры, устойчивые к абразивному износу от минеральных наполнителей, если они используются в рецептуре. Срок службы таких покрытий достигает 5–7 лет, тогда как традиционная резина требует замены каждые 18–24 месяца. Это прямой вклад в снижение OPEX (операционных расходов).
Компания ООО «Циньян Аньшунь Машиностроение» применяет в своих проектах модульную конструкцию прессовой части, что позволяет проводить замену валов или ремонт подшипниковых узлов без демонтажа всей секции. Наличие собственных производственных мощностей с ЧПУ-оборудованием гарантирует точность геометрии валов в пределах 0.02 мм, что исключает вибрации на высоких скоростях (до 400–500 м/мин для легких сортов).
| Параметр | Стандартная конфигурация | Высокопроизводительная конфигурация (Premium) |
|---|---|---|
| Количество прессовых щипов | 2 | 3 или 4 (тандем-пресс) |
| Макс. линейное давление | 80 кН/м | 150 кН/м |
| Влажность после пресса | 65–68% | 58–62% |
| Тип привода валов | Одиночный двигатель с редуктором | Индивидуальный привод каждого вала (Direct Drive) |
| Система компенсации прогиба | Профилированный вал (crown) | Гидравлическое бандажирование + Nip Profiling |
Инженерная рекомендация: При выборе пресса обращайте внимание на систему загрузки (loading system). Гидравлические системы с автоматическим контролем зазора (nip gap control) предпочтительнее пневматических, так как они обеспечивают стабильность давления при колебаниях скорости машины.
Сушильная часть и энергосбережение
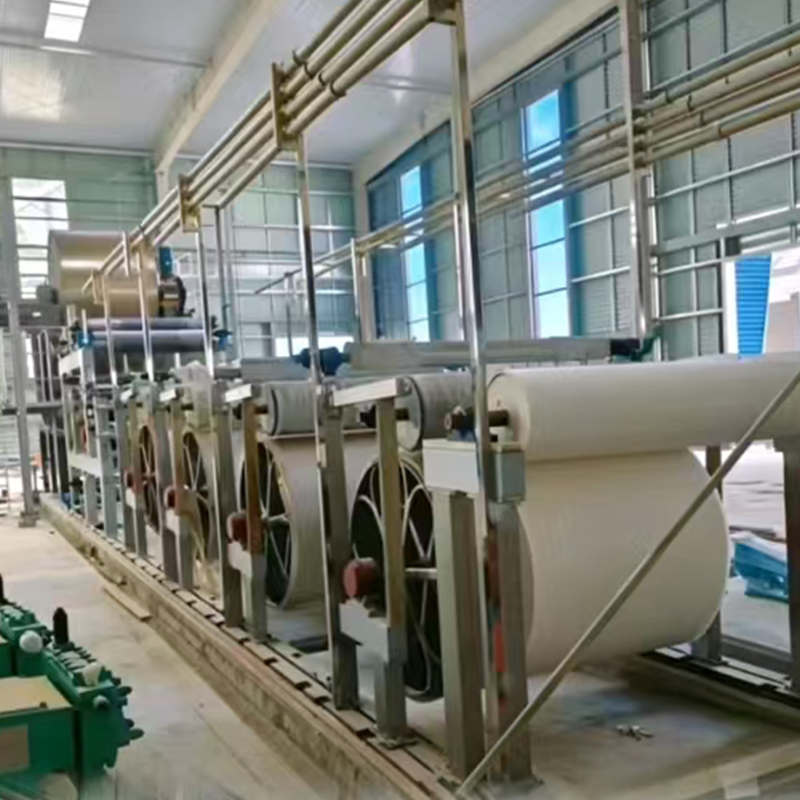
После прессовой части бумага поступает в сушильную часть, где происходит окончательное формирование свойств листа. Для гофрированной бумаги характерна высокая скорость сушки, однако неравномерный нагрев может привести к возникновению внутренних напряжений, которые проявятся в виде коробления листа при изменении влажности окружающей среды.
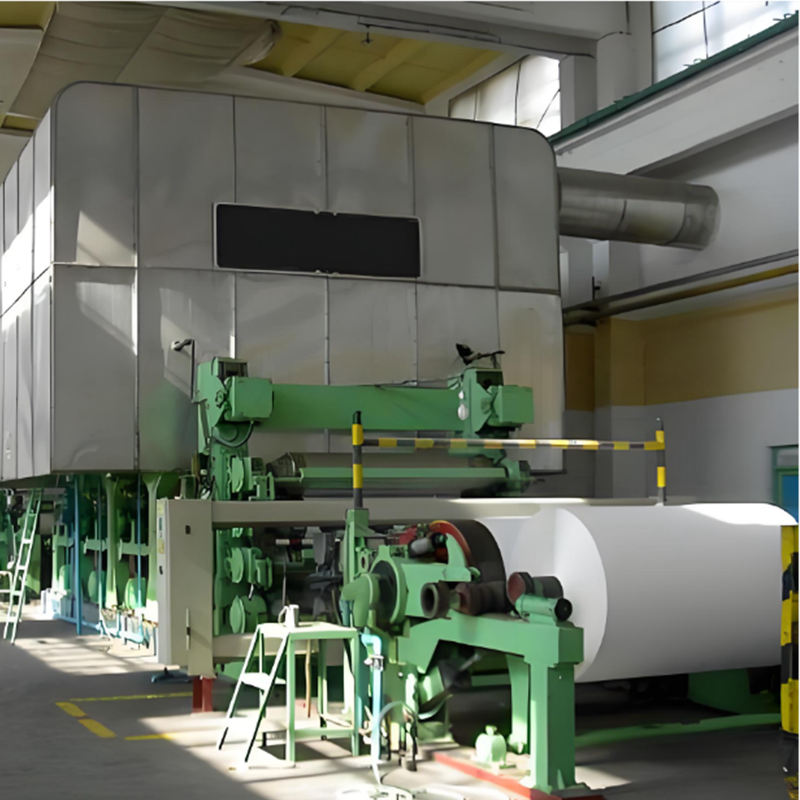
Современные бумагоделательные машины оснащаются закрытыми капюшонами с системой рекуперации тепла. Воздух, насыщенный влагой, проходит через теплообменники, нагревая свежий воздух, подаваемый в зону сушки. Это позволяет снизить потребление свежего пара на 1.2–1.5 тонны на тонну продукции. Кроме того, использование конденсатоотводчиков с дифференциальным давлением ensures эффективный отвод конденсата из сушильных цилиндров, предотвращая гидравлические удары и неравномерность температуры поверхности валов.
Важным элементом является система вытяжки и балансировки влажности. Датчики влажности, установленные на выходе из каждой группы сушильных цилиндров, позволяют оператору в реальном времени корректировать подачу пара. Автоматизация этого процесса исключает человеческий фактор и стабилизирует качество продукции. В проектах, реализуемых нашими партнерами, мы интегрируем системы управления уровня ABB или Siemens, которые обеспечивают синхронизацию всех приводов и контроль технологических параметров с точностью до 0.1%.
Также стоит отметить роль клеильной машины (size press), которая часто устанавливается между сушильными группами или в конце сушильной части. Для высокопрочной гофрированной бумаги поверхностная проклейка крахмалом необходима для повышения влагостойкости и улучшения адгезии при гофрировании. Равномерное нанесение клея (грамматура 2–4 г/м²) значительно улучшает показатели ECT (Edge Crush Test) готового гофрокартона.
Инженерная рекомендация: Инвестируйте в систему автоматического контроля влажности и профиля поперечного сечения (QCS – Quality Control System). Окупаемость такой системы за счет снижения брака и экономии клея составляет обычно менее 12 месяцев.
Логистика, монтаж и сервисное сопровождение
Покупка сложного промышленного оборудования — это не просто транзакция, а начало долгосрочного партнерства. Риски, связанные с поставкой, монтажом и пусконаладкой, могут нивелировать все преимущества даже самого совершенного оборудования. Именно здесь проявляется ценность работы с компаниями, имеющими локализованное присутствие и глубокий инженерный бэкграунд.
ООО «Циньян Аньшунь Машиностроение» предлагает полный цикл услуг, начиная от предпроектного анализа. Наши специалисты проводят аудит существующих производственных площадок, анализируют доступные ресурсы (вода, пар, электричество) и предлагают оптимизированные layout-решения. Благодаря тому, что штаб-квартира и производственные мощности адаптированы под требования рынка РФ и СНГ, мы обеспечиваем оперативное взаимодействие и гибкую адаптацию к локальным стандартам, включая ГОСТ и ТР ТС.
Монтаж бумагоделательной машины требует высочайшей точности. Наши бригады шеф-монтажа осуществляют выверку фундаментов, установку станин, валов и приводов с использованием лазерных систем нивелирования. Пусконаладочные работы включают холодную и горячую наладку, настройку систем автоматики и обучение персонала заказчика. Мы не просто передаем оборудование, мы передаем технологию. Обучение операторов и механиков проводится непосредственно на месте, с отработкой аварийных ситуаций и режимов обслуживания.
Послепродажное обслуживание — это наш приоритет. Глобальная сервисная сеть и склад запасных частей в России позволяют нам реагировать на запросы клиентов в течение 24–48 часов. Мы понимаем, что каждый час простоя машины стоит тысяч долларов, поэтому гарантируем наличие критически важных компонентов: сукон, сеток, подшипников, уплотнений. Долгосрочные партнерские отношения, которые мы поддерживаем с клиентами более 20 лет, основаны на принципе прозрачности и технической честности.
Мы также помогаем нашим клиентам с модернизацией существующих линий. Часто замена отдельных узлов, таких как вакуумные ящики, сукнодержатели или система очистки сеток, позволяет увеличить скорость машины на 15–20% без капитальных затрат на новую линию. Такой подход соответствует современной парадигме устойчивого развития и рационального использования ресурсов.
Инженерная рекомендация: Перед подписанием контракта убедитесь, что в договоре прописаны четкие KPI пусконаладки: скорость машины, удельный расход пара, процент брака и выход годной продукции. Это защитит ваши инвестиции.
Заключение и призыв к действию
Выбор бумагоделательной машины для высокопрочной гофрированной бумаги с прессом — это стратегическое решение, которое определит конкурентоспособность вашего производства на ближайшие 15–20 лет. Технологии не стоят на месте, и сегодня успех зависит не только от мощности оборудования, но и от его интеллектуальной начинки, энергоэффективности и надежности сервиса.
Мы приглашаем вас к диалогу. Наши эксперты готовы провести бесплатный аудит ваших требований и предложить техническое решение, которое максимизирует рентабельность вашего бизнеса. Не рискуйте качеством и сроками — выбирайте партнера с доказанной экспертизой и локальной поддержкой.
Запросите коммерческое предложение и технический паспорт оборудования уже сегодня. Свяжитесь с нами для получения детального расчета ROI и консультации по выбору оптимальной конфигурации линии под ваше сырье.